
ノギスの選び方|最小読取値と測る場所で決まる4つの軸

ノギスを選ぶときに最初に決まるのは、デジタルか目盛かではありません。測るのが外径だけなのか、内径や深さ、段差まで当てるのかで、必要なジョウ(挟む爪)の形が先に決まります。
読み取りの細かさも、バーニヤ目盛なら最小読取値0.05mmが基準です。
それより細かい桁を管理する作業では、0.001mm単位を読むマイクロメーターの領域に移ります。
規格上の形状名であるM形とCM形の違いも、見た目の差より測れる部位の差のほうが大きいです。
本記事では、ノギスで0.05mmを読める仕組み・M形とCM形とデジタルの使い分け・測定範囲から決める選び方・ゼロ点のずれの確かめ方を解説します。



GOOD DIY編集部
測る道具の選び方の専門メディア。レーザー墨出し器・水平器・ノギスから測量機器まで、メーカー公式資料で確認した仕様と廃番型番を掲載。カタログの数値の読み方から、自分の作業に合う機種の選び方を解説します。
※本記事はAIの補助を得て作成し編集部が校正しています。
ノギスとは何を測る道具か
ノギスは、目盛の付いた本尺(ほんじゃく)に、スライダが載った構造をしています。
2本のジョウで対象を挟み、スライダが動いた量を目盛から読む仕組みです。
定規を当てて端を目で合わせる読み方と違い、測る面を測定子に押し当てて挟むため、端合わせのずれが入りません。
当たる箇所は4つあります。
外側用ジョウで外径や板厚、内側用ジョウで穴やみぞの内径、スライダの後端から出るデプスバーで深さ、本尺の端面とスライダの面で段差を測ります。
1本で4か所に対応することが、工具箱に1本は入っている理由です。
同じ測定器でも、面の傾きを見る水平器やレーザー墨出し器とは目的が違い、ノギスは部品そのものの寸法を読む道具になります。
ノギスとキャリパーの呼び分け
英語ではキャリパー(caliper)と呼ばれ、JISでも「ノギス」という名称が使われています。
副尺のことはバーニヤ、またはノニウスと呼びますが、これは目盛の名前であって別の道具ではありません。
通販サイトで「バーニヤキャリパー」と書かれていても、指しているのは目盛式のノギスです。
ノギスで0.05mmまで読めるバーニヤ目盛の仕組み
本尺の1目盛は1mmで、それより細かい値はスライダ側の副尺(ふくしゃく)で読みます。
副尺は本尺の19mmぶんを20等分してあるので、1目盛が0.95mmになり、本尺との差が1目盛ごとに0.05mmずつ溜まっていきます。
本尺の線とぴたりと一致している副尺の線を探し、その番号を小数点以下として足すと0.05mm単位の値になります。
この読み方には、慣れるまで時間がかかる弱点があります。
どの線が合っているかは真上から見ないと判断できず、斜めから覗くと隣の線が合って見えるためです。
暗い場所や細かい目盛が見えにくい状況では、読み違いがそのまま0.05mmから0.10mmの誤差になります。
線の一致を判断する具体的な手順はバーニヤ目盛で0.05mmを読む手順で解説しています。
M形・CM形・デジタルの3タイプと向く作業
形状と読み取り方式の組み合わせで、ノギスは大きく3タイプに分かれます。どれが上位ということはなく、測る部位と測る回数で向き不向きが変わります。
M形(標準形)
外側用ジョウの先端が刃のように薄くなっていて、その先端を穴に差し込んで内径を測ります。
デプスバーも付くので、外径・内径・深さ・段差の4つを1本でこなせます。
何を測るか決まっていない状態で1本だけ買うなら、まずこの形です。
CM形(内側ジョウ付き)
内側測定専用のジョウを別に持つタイプで、刃先ではなく面で穴の内壁に当たります。
内径の測定を繰り返す作業では当たりが安定する一方、深さ測定用のバーを持たないものが多く、万能さではM形に譲ります。
配管部品や穴の内径を日常的に測る人向けです。
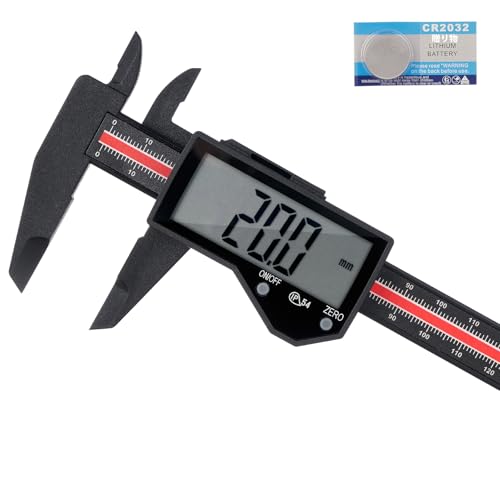
デジタル表示式
液晶に数値が出るため、目盛の線を読む作業が要りません。
任意の位置でゼロにできる機種なら、基準寸法からの差をそのまま読めます。
代償は電池で、長期間使わずに放置すると現場で電源が入らないことがあります。
形状ごとの詳しい違いはM形・CM形・デジタルの違いと向く用途、表示の細かさと電池持ちの見方はデジタルノギスの選び方で解説しています。
一本で四役をねらった作りと、その代償
4か所を測れる構造は、スライダの先に長いジョウを張り出すことで成り立っています。
そのぶん、目盛のある本尺と、実際に挟んでいる位置が一直線上に並びません。
ジョウの根元で挟んだときと先端で挟んだときで読みが変わるのは、この構造によるものです。
挟む力の影響も受けます。
強く握ればジョウがわずかにたわみ、こじって当てれば対象が傾いて実寸より小さく出ます。
同じ部品を2人で測って値が合わないときは、測定器の故障ではなく当て方の差であることがほとんどです。
正しい当て方は外径・内径・深さ・段差の当て方の手順にまとめてあります。
また、カタログに書かれた最小読取値は「表示できる細かさ」であって、その値までの精度を保証するものではありません。
表示の刻みと器差(きさ)の関係は最小読取値と器差の違いで解説しています。
マイクロメーターに持ち替える境目
公差が0.01mm単位で指定されている部品を検査するなら、ノギスでは桁が足りません。
読めても0.05mm刻みで、そこに当て方のばらつきが乗るためです。
軸やピンの外径を厳密に管理する場面では、アンビルとスピンドルで挟んで0.001mm単位を読むマイクロメーターに替えたほうが確実です。
一方、定盤の上で高さを連続して測ったり、同じ高さに何本もけがき線を引いたりする作業では、手で挟む構造そのものが向きません。
この用途はハイトゲージの守備範囲です。
逆に、材料取りの板厚確認や、ボルトの呼び径の確認のように、桁が0.1mmで足りる作業ならノギス1本で十分に足ります。
ノギスの選び方は測定範囲から決める
最初に決めるのは測定範囲です。
測る対象の最大寸法に少し余裕を足した範囲を選びますが、範囲が大きいほど本尺もジョウも長くなり、重くなって片手では扱いにくくなります。
小物しか測らないのに長い範囲を選ぶと、置き場所にも困ります。
読み取り方式と使う環境
範囲が決まったら、目盛式かデジタル式かを選びます。
測定の回数が少なく、電池管理をしたくないなら目盛式で足ります。
数値を読み上げながら連続して測る、基準からの差を見るという使い方が中心ならデジタル式が楽です。
切削油や切粉のかかる場所で使うなら、デジタル式は防水・防じんの表記を確認してください。
表記のない機種を油のかかる場所に置くと、表示部から内部に入り込みます。
ジョウの形状は測る部位で決まる
内径を測るかどうかで、M形かCM形かが分かれます。
深さや段差も測るならデプスバー付きを選んでください。
ここを後回しにすると、測定範囲は足りているのに測りたい部位に当たらない、という状態になります。
ノギスの狂いはゼロ点とジョウのすき間で確かめる
点検は2つの手順で済みます。
まずジョウを静かに閉じ、明るいほうへかざして当たり面を透かしてください。
光が線になって漏れるなら、当たり面が摩耗しているか、異物を噛んでいます。
次に、閉じた状態で目盛がゼロを指しているかを見ます。
デジタル式はどこでもゼロにできるため、ジョウを閉じてからゼロリセットする手順を習慣にすると、ずれたまま気づかないことがあります。
落とした、水をかぶった、挟んだまま強く引いた。
こうした後は、精度が保たれているとは限りません。
カタログの精度は出荷時の値なので、落下後に元の値に戻っているかどうかは、自分で確かめるしかありません。
基準寸法の分かるゲージを何点か測って比べ、ずれが一定なのか測る位置で変わるのかを見ます。
ゼロ点のずれの原因と直せる範囲はノギスの校正はいつ必要かで解説しています。
よくある質問
ノギスとキャリパーは別の道具ですか
同じ道具を指します。
キャリパーは英語名で、バーニヤは副尺の呼び名です。
販売ページで名称が混ざっていても、形状名(M形・CM形)と測定範囲を見れば中身は判断できます。
デジタルと目盛、どちらを買えばいいですか
測る回数で決めてください。
たまに板厚を確認する程度なら目盛式で足り、電池切れの心配もありません。
1日に何十回も測る、基準寸法との差で合否を見るという使い方なら、読み違いが減るデジタル式が向きます。
0.05mmより細かい値は測れますか
副尺の刻みが細かい機種やデジタル式なら、より細かい桁を表示できます。
ただし表示の細かさと実際の誤差は別のもので、表示が1桁増えてもその桁まで正しいとは限りません。
0.01mm単位の管理が要るならマイクロメーターを検討してください。
安いノギスでも使えますか
桁が0.1mmで足りる確認作業なら使えます。
ただし当たり面の仕上げやスライダの動きの渋さは価格差に表れやすく、安い側では挟む力で読みが変わりやすくなります。
公差管理に使うのであれば、器差の表記がある製品を選んでください。
まとめ
ノギスは外径・内径・深さ・段差の4か所を1本で測れる代わりに、挟む位置と力で値が動く道具です。
選ぶ順番は、測定範囲、読み取り方式、ジョウの形状の3つで、桁が0.01mm単位になるならマイクロメーターへ切り替える判断も含めて考えてください。
ぜひ本記事の選び方の順序とゼロ点の点検手順を参考に、手元の作業に足りる1本を決めてください。