
ノギスの種類|M形・CM形・デジタルの違いと向く用途

ノギスの種類を分けているのは、デジタルか目盛読みかという見た目ではなく、最小読取値と測定面の形です。副尺で読むタイプは0.05mmか0.02mm、ダイヤル式とデジタル式は0.01mm表示が主流で、この一段の違いがそのまま測れる仕事を決めます。
形式の違いも見た目では分かりません。
JIS規格のノギスにはM形とCM形があり、CM形には深さを測るデプスバーが付かないので、標準品のつもりで買うと穴の深さだけ測れないことになります。
本記事では、読み取り方式による3タイプ・M形とCM形の違い・最小読取値から測定範囲を決める順番を解説します。



GOOD DIY編集部
測る道具の選び方の専門メディア。レーザー墨出し器・水平器・ノギスから測量機器まで、メーカー公式資料で確認した仕様と廃番型番を掲載。カタログの数値の読み方から、自分の作業に合う機種の選び方を解説します。
※本記事はAIの補助を得て作成し編集部が校正しています。
ノギスは外径・内径・深さ・段差を1本で測る道具
ノギスは、本尺(ほんじゃく)という目盛の付いた金属の定規に、スライダが乗った構造をしています。
先端の大きなジョウで外径や厚み、上側の小さなジョウで内径や溝幅、本尺の反対端から伸びるデプスバーで穴や段の深さを測ります。
スライダの端面と本尺の端面を使えば段差も読めるので、1本で4種類の寸法に当たれます。
目盛の単位はすべてmmで、最小読取値も「0.05mm」「0.02mm」のようにmmで書かれます。
副尺(ふくしゃく)式の原理は単純で、本尺の19mmをスライダ側で20等分すると副尺の1目盛は0.95mmになり、本尺との差が0.05mmずつずれていきます。
本尺の線と一致した副尺の線が、0.05mm刻みの端数を示すという仕組みです。
39mmを20等分した副尺なら、同じ理屈で0.05mm刻みの目盛を広く取れるので読みやすくなります。
当て方そのもので値が変わる道具でもあり、ジョウの付け根で測るか先端で測るかだけで数値は動きます。測る場所ごとの当て方はノギスの使い方の手順で解説しています。
読み取り方式で分かれる3タイプのノギス
売り場で並んでいるノギスは、読み取り方式で3タイプに整理できます。価格の差もおおむねこの順で、副尺式が安い側、デジタル式が高い側です。
| 方式 | 一般的な最小読取値 | 読み方 | 向く場面 |
|---|---|---|---|
| 副尺(バーニヤ)式 | 0.05mm/0.02mm | 本尺と副尺の線が一致した位置を読む | 電池を気にせず使いたい、切削油や粉じんの多い場所 |
| ダイヤル式 | 0.01mm/0.05mm | 文字盤の針を読む | 同じ寸法を続けて確認する、ゼロ合わせを頻繁に行う |
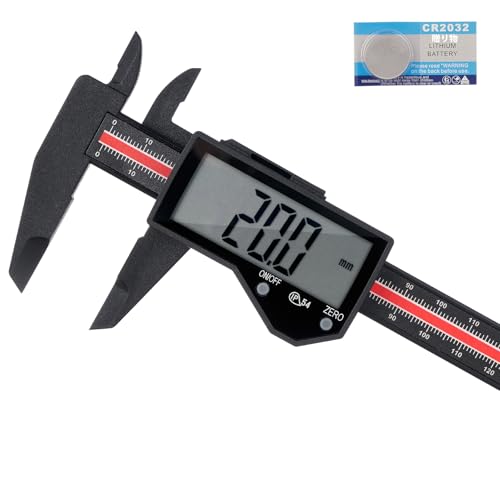
| デジタル式 | 0.01mm | 液晶の数字をそのまま読む | 読み違いを避けたい、inch併用、数値を記録する |
副尺式は慣れが要る代わりに、電池も歯車も持たないので壊れる部品が少なくて済みます。
ダイヤル式はラックとピニオンで針を回すため、切り粉がラックに噛むと動きが渋くなります。
デジタル式は0.01mm単位で数字が出ますが、これは表示の刻みであって、その精度で測れることを保証する数字ではありません。
防水等級の有無や電池の種類で使える現場が変わるので、デジタルノギスの選び方で分解能と電池持ちの基準を解説しています。
形状で見るノギスの種類|M形とCM形、用途特化型
M形とCM形はデプスバーの有無で分かれる
JIS規格が定める形式のうち、一般に流通している150mm前後の標準品はM形です。
内側測定用のジョウがナイフエッジ状になっていて、デプスバーが付くため深さも測れます。
微動送り装置の付いたものをM2形、付かないものをM1形として区別します。
一方のCM形は、内側測定用のジョウが丸みを帯びた形で、微動送り装置が付き、デプスバーはありません。
内側の測定面が丸いぶん小さな穴には入りませんが、溝幅や内径を安定して当てられます。
300mm以上の長いノギスに多い形式なので、「大きいサイズを買ったら深さが測れなかった」という取り違えはここで起きます。
測る場所が決まっているなら用途特化型が早い
標準形で届かない場所には、測定面を作り替えた種類があります。
深さ専用のデプスノギス、段差を測るオフセットノギス、先端を尖らせて溝底や狭い谷を測るポイントノギス、2つの穴の中心間距離を測る穴ピッチノギス、薄い板状の測定面で細い溝に入るブレードノギス、歯車の歯厚を測る歯厚ノギスなどです。
毎日同じ箇所を測るなら、標準形で無理に当てるより特化型のほうが読みが安定します。
最小読取値から測定範囲へ、ノギスを決める順番
決める順番は4つあり、上から順に当てはめると候補は1つに絞れます。
- 深さや段差を測るか — 測るならデプスバー付きのM形。外径と内径だけならCM形も候補に入る
- 測る対象の最大寸法 — 150mm・200mm・300mm・600mmなどから、対象より余裕のある範囲を選ぶ
- 読みたい桁 — 木工や板金の大まかな確認なら0.05mm、はめ合いを見るなら0.01mm表示
- 使う環境 — 切削油や切り粉がかかる場所では、電池と電極を持たない副尺式か、防水表記のあるデジタル式
測定範囲は大きいほど便利に見えますが、本尺が長くなるほど自重でたわみ、ジョウを強く当てたときの開きも大きくなります。
普段150mmで足りているなら、300mmを常用機にしないほうが数値は安定します。
4つの軸をどう組み合わせるかはノギスの選び方で見る4つの軸で解説しています。
同じ0.01mm表示でも器差は製品ごとに違う
最小読取値と器差(きさ)は別の数字です。
最小読取値はその道具で読み取れる刻みを指し、器差はその個体が持つ誤差そのものを指します。
デジタル式の0.01mm表示は前者であって、0.01mmの精度で測れるという意味ではありません。
JISでは測定範囲ごとに器差の許容値が決められていて、測定範囲が長い製品ほど許容値も大きく取られます。
同じ「0.01mm表示」の2本でも、ジョウの平行度や目盛の作りが違えば読んだ値は一致しません。
さらにカタログに載る数値は出荷時の値なので、落としたあとや数年使ったあとは自分で確かめてください。
ゼロ点のずれだけならその場で分かるので、使い始めにジョウを閉じて0を確認する習慣を付けると、測り直しの手間が減ります。
どこまでの誤差なら許容できるかは測る相手で変わります。判断の目安はノギスの精度の考え方、ゼロ点がずれたときの対処はノギスの校正とゼロ点の直し方で解説しています。
よくある質問
副尺は0.05mmと0.02mmのどちらを選ぶべきですか
0.02mmのほうが細かく読めますが、目盛の線が増えるぶん読み取りに手間がかかります。
板厚や外径の確認が中心なら0.05mmで足ります。
0.01mm単位の値を頻繁に扱うなら、副尺を細かくするよりダイヤル式かデジタル式に替えたほうが読み違いは減ります。
ノギスとマイクロメーターはどう使い分けますか
ノギスは外径・内径・深さ・段差を1本でこなす代わりに、読める桁は0.01mm表示までです。
マイクロメーターは測れる形が限られる一方、0.001mm単位の読み取りに対応します。
使い分けの基準はノギスとマイクロメーターの違いで解説しています。
デジタルノギスは電池が切れると使えなくなりますか
表示が消えれば読めなくなるので、予備の電池を用意しておくことになります。電池の持ちや電池の種類は製品ごとに違い、取扱いも店舗によって異なるため、購入前に電池型式を仕様欄で確認しておくと交換時に困りません。
まとめ
ノギスの種類は、読み取り方式の3タイプと、M形・CM形という形式、そして用途特化型の3段階で整理できます。
深さを測るかどうかでM形かCM形かが決まり、読みたい桁で副尺式かデジタル式かが決まるので、迷ったときはこの2つから順に当てはめてください。
最小読取値は読める刻みであって精度ではない点だけ押さえておけば、スペック表の数字に振り回されずに済みます。
ぜひ本記事の決める順番を参考に、自分の測る対象に合う1本を選んでください。