
ノギスとマイクロメーターの違い|精度と使い分けの基準

ノギスとマイクロメーターは、精度の高い側と低い側で並ぶ道具ではありません。ノギス1本で0〜150mmの外径・内径・深さ・段差まで測れるのに対して、一般的な外側マイクロメーターは0〜25mmの外径しか測れず、40mmの軸を測るなら25〜50mmの別の本体が要ります。
読み取れる最小の桁も、アナログのノギスが0.05mm、マイクロメーターが0.01mm、副尺付きなら0.001mmと二桁近く離れています。
この差は目盛の細かさから出ているのではなく、測るときの力を手で加減するか、ラチェットで一定にするかという構造から出ています。
本記事では、最小読取値と器差が別物であること・25mmごとに本体が要る理由・図面の公差からどちらを選ぶかを解説します。



GOOD DIY編集部
測る道具の選び方の専門メディア。レーザー墨出し器・水平器・ノギスから測量機器まで、メーカー公式資料で確認した仕様と廃番型番を掲載。カタログの数値の読み方から、自分の作業に合う機種の選び方を解説します。
※本記事はAIの補助を得て作成し編集部が校正しています。
ノギスとマイクロメーターの違いは、測定力を手で加減するかどうか
どちらも対象を2つの面ではさんで寸法を読む道具ですが、はさむ力の決まり方が正反対です。ここを押さえると、読み取れる桁の差も、値段の差も説明がつきます。
ノギスは挟む力で読みが変わる
ノギスはジョウ(対象をはさむ測定面)をスライドさせて当て、止まったところの目盛を読みます。
止める力は使う人の手加減なので、強く握れば値は小さく出ますし、ゴムや薄板のように押せばたわむ相手では差がそのまま誤差になります。
同じ人が同じものを3回測っても、0.02mm程度の揺れは普通に出ます。
マイクロメーターはラチェットで力を一定にする
マイクロメーターはスピンドル(送りねじで前後する測定面)をねじで送り、対象に当たって一定の力になるとラチェットストップが空転して、それ以上は締まりません。
誰が測っても同じ力で当たるので、測り直しても値が戻ります。
もう一点、マイクロメーターは測っている線と送りねじの軸が一直線に並んでいるのに対し、ノギスはジョウの先端で測る位置が本尺の目盛から離れていて、スライダがわずかに傾いただけで誤差になります。
ノギスが0.001mmまで桁を詰められないのは、目盛の問題ではなく、この構造のためです。
ノギスの0.05mmとマイクロメーターの0.001mm、桁が違う理由
アナログのノギスは、副尺(バーニヤ。本尺の1目盛をさらに分割して読むための補助目盛)で0.05mmまで読みます。
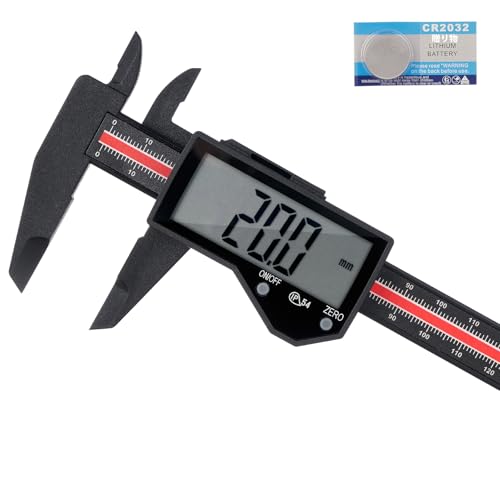
デジタルノギスの表示は0.01mm刻みが主流ですが、ここで取り違えやすいのが、表示の刻みと器差(その測定器そのものが持つ誤差)が別の数値だということです。
表示が0.01mm刻みでも、器差はそれより大きい値で規定されているのが普通で、表示の末位がそのまま信用できる桁ではありません。
| 項目 | ノギス | 外側マイクロメーター |
|---|---|---|
| 最小読取値 | 0.05mm(デジタル表示は0.01mm刻み) | 0.01mm、副尺付きで0.001mm |
| 測定力 | 手加減 | ラチェットストップで一定 |
| 測れる箇所 | 外径・内径・深さ・段差 | 外径(厚み)のみ |
| 1本でカバーする範囲 | 0〜150mmなど連続 | 25mm幅のみ |
測定器を選ぶときの一般的な目安は、見たい公差の10分の1程度の読取値を持つものを使うことです。
±0.1mmの公差ならノギスの0.05mmで判断できますが、±0.01mmの公差をノギスで合否判定しようとすると、器差のほうが公差より大きくなって判定になりません。
最小読取値と測る場所の関係はノギスの選び方でも解説しています。
マイクロメーターは25mmごとに本体を買い足す
外側マイクロメーターの測定範囲は0〜25mm、25〜50mm、50〜75mmというように25mm刻みで分かれていて、1本でカバーできるのはそのうちの25mm幅だけです。
40mmと80mmの両方を測るなら本体が2本要ります。
送りねじのピッチと目盛の対応を崩さずに広い範囲を測ることはできないので、範囲を広げる方法が本体を増やすことしかありません。
加えて、25mm以上から始まる本体は、測定面を閉じても0にならないため、付属の標準棒(基準寸法の棒)をはさんで0点を確認してから使います。この一手間を省くと、器差より大きいずれを抱えたまま0.001mmを読むことになります。
一方のノギスは0から上限まで連続して測れて、150mm・200mm・300mmと長さの選択肢もあります。
測定範囲の刻み方という点だけ見れば、ノギスは1本で広く浅く、マイクロメーターは何本かで狭く深く、という住み分けです。
範囲ごとの選び分けはマイクロメーターの選び方で解説しています。
図面の公差から、どちらが要るかを決める
選ぶ順番は、手元の図面か現物の条件から一意に決まります。
まず公差を見てください。
±0.1mm台ならノギス、±0.01mm台に踏み込むならマイクロメーターです。
公差の指示がないDIYや修理の場合は、相手の部品とぴたりと合わせる嵌め合い(はめあい)があるかどうかで判断します。
軸を穴に通して回す、ベアリングを圧入するといった作業は0.01mmで結果が変わるので、ノギスの読みでは足りません。
次に測る場所を確認します。
外側マイクロメーターで測れるのは外径と厚みだけで、内径・深さ・段差は測れません。
穴の径を知りたいだけなら、それだけでノギス側に決まります。
内径を測るときはクチバシ(内側用の小さな測定面)の当て方で値が変わるので、ノギスで内径を測る手順で扱っている当て方を確認してから読んでください。
当て方そのものに自信がないうちは、ノギスの使い方で外径・内径・深さ・段差の4つをひととおりさらっておくほうが早いです。
測定面の汚れと温度で、同じ寸法でも読みが変わる
どちらの道具も、測定面に切粉や油が残っていればその厚みをそのまま読みます。
精密なほうを買えば解決する種類の誤差ではないので、使う前にウエスで測定面を拭き、0点を確認してください。
ノギスはジョウを閉じて0が出るか、マイクロメーターは0〜25mmなら測定面同士を、それ以上なら標準棒をはさんで確認します。
マイクロメーターはスリーブを回して0点を補正できる構造になっています。
温度も無視できません。
金属は温まれば伸びるため、本体を手で長く握ったままだと、測っている側も測る側も寸法が動きます。
0.001mmを読む作業で防熱板付きのマイクロメーターが使われるのはこのためです。
落下についても、カタログに書かれた精度は出荷時の値なので、落としたあとは0点と標準棒での確認をやり直してください。
よくある質問
どちらか1本だけ買うならどちらか
測る対象が決まっていないならノギスです。
外径・内径・深さ・段差の4つを1本でカバーでき、測定範囲も0から連続しているので、最初の1本で測れない場面がほとんどありません。
ただし0.01mm台の公差を判定する用途だと分かっているなら、その範囲のマイクロメーターを先に買うほうが筋が通ります。
デジタルノギスが0.01mm表示なら、マイクロメーターは不要か
表示の刻みと器差は別の数値です。
表示が0.01mm刻みでも、ノギスは測るときの力が手加減で、測定位置が目盛軸から離れている構造のため、末位の桁をそのまま信用できません。
0.01mmを判定の根拠にするなら、ラチェットで測定力が一定になるマイクロメーターを使ってください。
安価なノギスでも違いは分かるか
板厚やボルトの呼び径を確かめる程度であれば読めます。
ただしスライダのガタつきや0点のずれが大きい個体があり、同じものを測り直したときに値が戻るかどうかで差が出ます。
価格帯ごとの差は100均のノギスは使える?で解説しています。
まとめ
ノギスとマイクロメーターは上位と下位の関係ではなく、1本で0〜150mmの4箇所を測る道具と、25mm幅だけを0.001mmまで追う道具という、役割の分かれた2タイプです。
測定力を手で加減するか、ラチェットで一定にするかという構造の違いが、そのまま読み取れる桁の差になっています。
迷ったら、図面の公差が±0.1mm台か±0.01mm台か、測りたいのが外径だけか内径や深さも含むか、この2つを先に確かめてください。
ぜひ本記事の公差からの決め方と0点確認の手順を参考に、手元の作業に足りる1本を選んでください。