
デジタルマイクロメーターの選び方|分解能と防水等級

デジタルマイクロメーターの「0.001mm」は、測れる精度ではなく表示の刻みです。最小表示が0.001mmでも、その桁をどこまで信用できるかは器差(きさ)という別の項目で決まり、カタログでは行が分かれています。
測定範囲も同じで、0〜25mm・25〜50mmと25mm刻みに区切られているのが外側マイクロメーターの基本です。
1本で0mmから100mmまで測れるものはなく、測る寸法が変われば本体ごと替えることになります。
カタログの数字をどう突き合わせるかで、買ってから困るかどうかが分かれます。
本記事では、0.001mm表示と器差の違い・25mm刻みの測定範囲の決め方・防水等級とデータ出力の要否を解説します。



GOOD DIY編集部
測る道具の選び方の専門メディア。レーザー墨出し器・水平器・ノギスから測量機器まで、メーカー公式資料で確認した仕様と廃番型番を掲載。カタログの数値の読み方から、自分の作業に合う機種の選び方を解説します。
※本記事はAIの補助を得て作成し編集部が校正しています。
デジタルマイクロメーターは何を0.001mm単位で表示しているのか
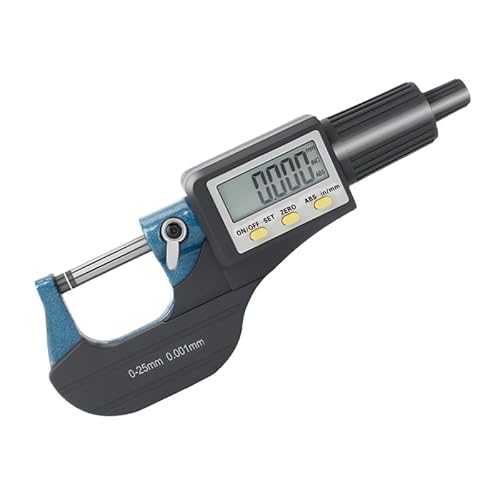
デジタルマイクロメーターが表示しているのは、スピンドル(測定面を前後させるねじ軸)が基準面からどれだけ離れたかの距離です。
アナログ機がスリーブとシンブルの目盛を人が読み取るのに対し、デジタル機は内部のエンコーダで回転量を検出して数値に変換します。
読み取りの桁は機械が決めるため、目盛を読み違える誤差は消えます。
最小表示は0.001mm(1マイクロメートル)の機種が主流で、研磨やゲージ類の確認では0.0001mm表示の高分解能機も使われます。
注意したいのは、この最小表示が「そこまで正しく測れる」という意味ではないことです。
表示が1桁増えても、測定器そのものが持つ誤差の大きさは変わりません。
目盛の読み取りから解放される代わりに、電池が要ります。
表示が消えれば数値は読めなくなるので、スリーブとシンブルに機械目盛が併記されているかどうかは、機種によって異なります。
アナログ側の読み方そのものはマイクロメーターの読み方で解説しています。
マイクロメーターの表記は分解能・測定範囲・器差の3つに分かれる
仕様表で意味が混ざりやすいのは、最小表示・測定範囲・器差の3つです。どれも「mm」で書かれているので同じ性質の数字に見えますが、表しているものは別々です。
| 表記 | 意味 | これを見るべき人 |
|---|---|---|
| 最小表示(分解能) | 表示される数値の刻み。0.001mmなら小数第3位まで出る | 図面の公差が0.01mm台か0.001mm台かで迷っている人 |
| 測定範囲 | 1本で測れる区間。0〜25mm、25〜50mmのように25mm刻み | 測る対象の寸法が25mmをまたぐ人 |
| 器差 | その測定器が持つ誤差の許容値。測定範囲が広い機種ほど大きく規定される | 測定値を検査記録として残す人 |
| 測定力 | 測定面を当てる力。ラチェットやフリクションで一定に保つ | 薄板やゴムなど変形する物を測る人 |
| 防水・防じん等級 | IPに続く2桁で、1桁目が粉じん、2桁目が水に対する保護の程度 | 切削油や水のかかる機械のそばで測る人 |
この並びのうち、買ったあとで変えられないのは測定範囲だけです。
分解能が足りなければ上位機を買い足せますし、器差は校正で把握できます。
測定範囲だけは本体の構造で決まっているため、最初に外すとその寸法はいつまでも測れません。
測定範囲は測りたい寸法から一意に決まる
外側マイクロメーターのスピンドルは、ねじの送り量が25mmに制限されています。そのため0〜25mm、25〜50mm、50〜75mmと、区間を25mmずつ受け持つ本体が並ぶ構成になっています。
測る寸法の最大値で区間を選ぶ
手順としては、測る対象の寸法を実寸で書き出し、その最大値が入る区間を選びます。
軸径が18mmと32mmの2種類あるなら、0〜25mmと25〜50mmの2本が要ります。
1本で済ませたいからといって25〜50mmだけを買うと、18mmの軸はスピンドルが届かず測れません。
刻みをまたぐときは下の区間から揃える
予算の都合で1本から始めるなら、0〜25mmを先に持つのが扱いやすい順番です。
この区間だけは基準面どうしを密着させてゼロが出せるため、点検が自分でできます。
25mm以上の区間は付属の基準棒を挟んでゼロ点を合わせる手順になり、基準棒を紛失すると確認ができなくなります。
測定範囲と分解能の組み合わせをもう少し広く見比べたい場合は、マイクロメーターの選び方で解説しています。
なお、ここまでは外側を測る形を前提にしています。穴の内径や段差の深さを測るなら本体の形が変わるので、マイクロメーターの種類で外側・内側・デプスの使い分けを確認してから範囲を決めてください。
メーカーごとにデジタルマイクロメーターの精度表記がずれる理由
同じ0.001mm表示でも、精度の欄に書かれている数字がメーカーによって違うことがあります。
これは測定器の出来が違うというより、何を書いているかが違うためです。
表示の刻みである分解能を書いている欄、器差の許容値を書いている欄、両者を足し合わせた総合的な値を書いている欄が混在します。
日本国内で流通する外側マイクロメーターは、JISの規格で測定範囲ごとに器差の許容値が決められています。
測定範囲が大きい機種ほど許容値も大きく規定されるので、0〜25mmと75〜100mmを同じ数字で比べても意味がありません。
比べるなら、同じ測定範囲の機種どうしで、同じ項目名の行を見てください。
そのうえで、カタログに載っている数字はいずれも出荷時の値です。
落としたあと、あるいは測定面に傷や付着物がある状態では、表示された0.001mmの桁はそのまま信用できません。
基準棒やオプチカルパラレルで定期的に確認する前提で選ぶことになります。
デジタルマイクロメーターの仕様が合わないと測定値に何が出るか
測定範囲を外した場合は、そもそも測れないので気づけます。やっかいなのは、測れてしまうのに数値が合わない外し方です。
測定力と防水等級を外したとき
ラチェットやフリクションのない機種でゴムや薄板を測ると、シンブルを締めた分だけ対象がつぶれ、実寸より小さい値が出ます。
力加減だけで一定にするのは難しいので、変形する物を測るなら定圧機構のある機種を選んでください。
回し方そのものはマイクロメーターの使い方で解説しています。
防水等級を外すと、切削油や水滴が表示部に入って数値が出なくなります。
IP表記の2桁目が水に対する保護の程度を表すので、機械のそばに置いて使うならここを見てください。
等級が上がるほど本体は厚くなり、価格も上の帯に移ります。
電源とデータ出力を外したとき
電源はボタン電池が一般的で、交換はユーザー側でできます。
ただし測定中に表示が消えればゼロ点から取り直しになるので、予備を工具箱に入れておくほうが確実です。
データ出力の端子は、測定値をそのまま記録に流し込む運用でだけ必要になります。
手書きで転記しているなら、出力なしの機種で足ります。
仕様はパッケージと商品ページのどこに書いてあるか
測定範囲は、本体のフレームに刻印されていることが多く、パッケージでは品名の直後に「0-25mm」の形で入ります。
最小表示と器差は仕様表の別の行に分かれていて、商品ページでは「最小表示量」「器差」「指示精度」といった項目名で並びます。
項目名が違う商品どうしを数字だけで並べても比較にならないので、同じ項目名の行を探してください。
防水等級はIPに続く2桁で、仕様表の下のほうか、注記として小さく入ります。
記載が見つからない場合は、防水をうたっていない機種と考えて扱ったほうが安全です。
付属の基準棒の有無も、0〜25mm以外の区間では確認しておく項目になります。
よくある質問
0.001mmと0.0001mmのどちらを選べばいいですか
図面の公差で決めてください。
公差が0.01mm台までなら0.001mm表示で十分読み分けられます。
0.0001mm表示が要るのは、ゲージ類の点検や研磨仕上げのように、1マイクロメートル未満の差を区別する作業です。
表示桁を上げると価格も上の帯に移り、温度の影響も読み取りに出てきます。
逆に0.01mmで足りるなら、ノギスの選び方で解説している範囲の道具のほうが作業は速く済みます。
電池が切れたら測定できなくなりますか
表示は消えますが、スリーブとシンブルに機械目盛が刻まれている機種なら、アナログと同じ読み方で測定を続けられます。
目盛が併記されているかどうかは機種によって異なるので、仕様表か本体の写真で確認してください。
電池の規格はボタン電池が一般的で、交換後はゼロ点を取り直してから使います。
校正はどのくらいの間隔で必要ですか
一律の期間は決まっておらず、使用頻度と社内の検査規定で決まります。
測定値を検査記録として残すなら、外部の校正機関に出す周期が規定されていることが多く、そちらに従ってください。
日常の確認は、0〜25mmなら測定面を密着させてゼロを見る、それ以上の区間なら付属の基準棒を挟んで表示を見る方法で足ります。
落下させたあとは、周期に関係なくその場で確認してください。
まとめ
デジタルマイクロメーターの表示が0.001mm刻みでも、その桁の信頼性を決めているのは器差のほうです。
カタログでは行が分かれているので、同じ測定範囲・同じ項目名で比べてください。
買ったあとで変えられないのは測定範囲だけなので、測る寸法を実寸で書き出し、25mm刻みのどの区間に入るかを先に決めるのが確実な順番です。
残りの項目は使う場所で決まります。
変形する物を測るなら定圧機構、油や水のかかる場所ならIPの2桁目、記録を自動で残すならデータ出力の端子です。
ぜひ本記事の表記の読み分けを参考に、手元の図面と測る寸法から1本目を決めてください。